做工业自动化、设备工控运维的朋友,应该都遇到过减速机轴承室磨损、轴承跑外圈的问题。作为传动系统核心部件,减速机的运行稳定性,直接影响整条产线的精度、效率与连续性。看似微小的轴承室磨损,若不及时处理,会引发振动、异响、轴承高温,长期带病运行会损坏齿轮、报废箱体,造成非计划停机,是工业设备高频且棘手的运维难题。
本文结合F6轧机减速机真实运维案例,从故障成因、传统工艺弊端、现场实操、技术优势几个维度,分享一套适配连续生产工况的
在线免拆修复方案,供各位工控工程师、运维同行参考交流。
 一、轴承室磨损、跑外圈核心成因
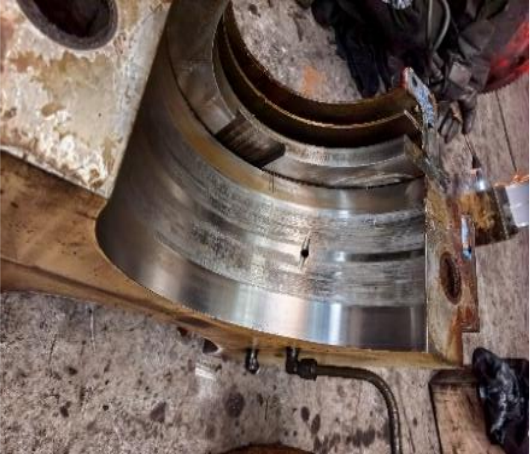
减速机长期重载、连续高速运行,轴承外圈与轴承室孔壁持续承受交变机械应力,导致金属表层疲劳剥落,配合间隙逐步增大。行业运维标准中,配合间隙超过0.1–0.2mm,轴承外圈就会出现蠕动、打滑,也就是行业俗称的“跑外圈”。
该故障会形成恶性循环,磨损量持续加剧,进而引发设备振动超标、运行异响、轴承温升异常,最终导致传动部件损坏、产线停机,严重影响自动化设备的稳定运行。
 二、传统维修工艺的核心短板
目前多数厂区仍采用拆机返厂补焊、刷镀、镶套或更换箱体的维修方式,在连续化工业生产中存在明显缺陷:
1.
存在热损伤隐患:高温补焊会产生集中热应力,极易造成减速机箱体变形、开裂,对设备基体造成不可逆损伤。
2.
修复精度差、易复发:传统工艺修复后接触面不均匀,多为点、线接触,设备运行时应力集中,二次磨损概率极高,反复返修费时费力。
3.
运维成本高昂:拆机、吊装、运输、机加工流程繁琐,维修周期长,停机带来的产能损失,远高于维修本身的费用。
三、现场实操:F6轧机减速机在线免拆修复
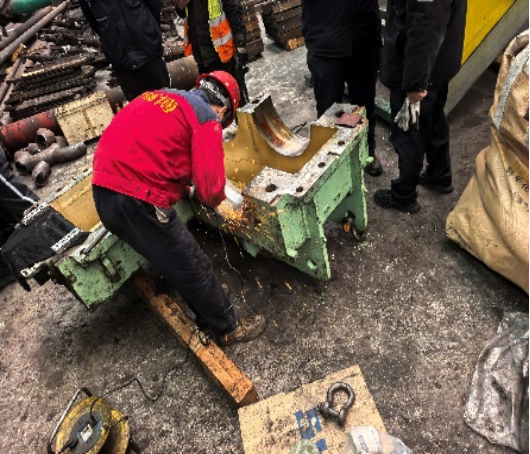
本次修复设备为F6轧机减速机,运行转速350-800r/min,设备4处轴承孔均出现重度磨损:输入轴支撑侧磨损深度约1mm,上下输出轴传动侧磨损0.5-1mm,设备运行抖动严重,已无法满足安全生产要求。
为规避停机损失、保护设备基体,本次采用
汉瑞博超聚物碳复合材料常温冷修复技术,实现不停机、不拆机、不返厂的原位在线修复。

完整标准化施工流程:
1. 精准检测各轴承孔磨损数据,全面评估设备运行隐患;
2. 高温烤油去除表层油污,配合打磨粗化处理,提升材料粘接强度;
3. 无水乙醇清洁脱脂,彻底清理基面杂质,保障修复贴合度;
4. 按标准比例精准调配超聚物碳复合材料,均匀涂抹填补磨损区域;
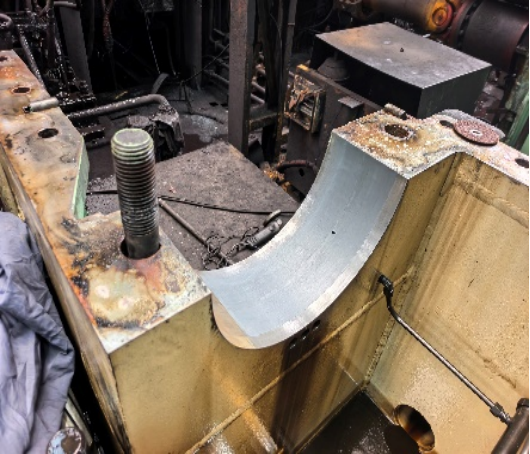
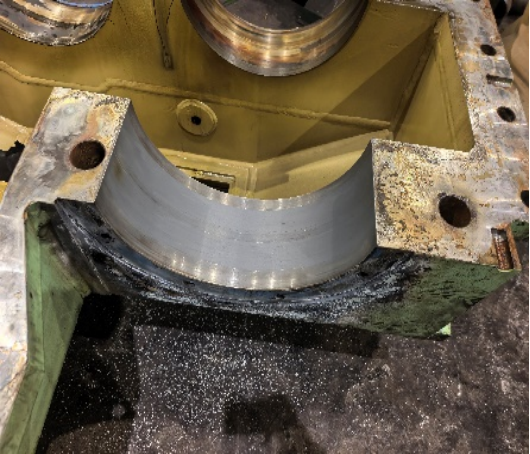
5. 依托设备基准面精细刮研塑形,还原原厂标准尺寸与配合精度;
6. 材料固化后多维核验尺寸,清理余量,回装部件完成调试。
 四、技术核心优势
1.
零基体热损伤:全程常温冷态施工,无热应力、无变形开裂风险,完好保留设备原始结构。
2.
全域面接触贴合:材料具备良好退让性,可实现100%面接触配合,均匀分散运行应力,从根源杜绝二次磨损。
3.
高效降本稳产:无需拆机停机,数小时即可完成修复,最大程度减少产线停工损耗,降低运维成本。
4.
使用寿命优异:修复层具备耐磨、防腐、抗疲劳特性,适配重载严苛工况,使用寿命优于常规维修甚至全新配件。
在工控精细化运维的当下,这款免拆在线修复技术,完美解决了传统维修伤设备、精度低、易返修、成本高的痛点,是工业传动设备维保降本增效的优质方案。
技术交流探讨
各位工控工程师、设备运维同行,平时遇到减速机跑外圈、轴承室磨损问题,大家是选择换件大修还是现场修复?有没有踩过维修后反复磨损的坑?欢迎评论区分享经验、交流探讨!
#工控运维 #减速机维修 #轴承室磨损 #设备在线修复 #工业自动化 #设备维保干货 #电子技术交流




 扫码加好友,拉您进群
 全部版块
 我的主页


 收藏